
-
E-mail
-
WhatsApp & WeChat
WhatsApp & WeChat
 Blister Packaging Line
 Automatic Counting Machine Line
 Liquid Filling Machine Line
 Powder Filling Machine Line
 Granule Filling Machine Line
 Bag Packing Machine
+86 151 6187 8967
Empacotadora de Molho em Sache
Numa empacotadora de molho em sache, a falha raramente vem da velocidade nominal — vem da viscosidade do molho e do pH que corroi a tubulação. Já vi linhas de molho de tomate a 90 sachês/min perderem 1,8% de soldas na cadeia fria só porque o fabricante especificou aço 304 num produto com pH 4,2 e 2.500 cP. Trocar para 316L e reajustar a janela de selagem reduziu o defeito para 0,2% sem perder ritmo. Se o orçamento abre com "sachês por minuto" e fecha com "aço inox", você está comprando o número errado.
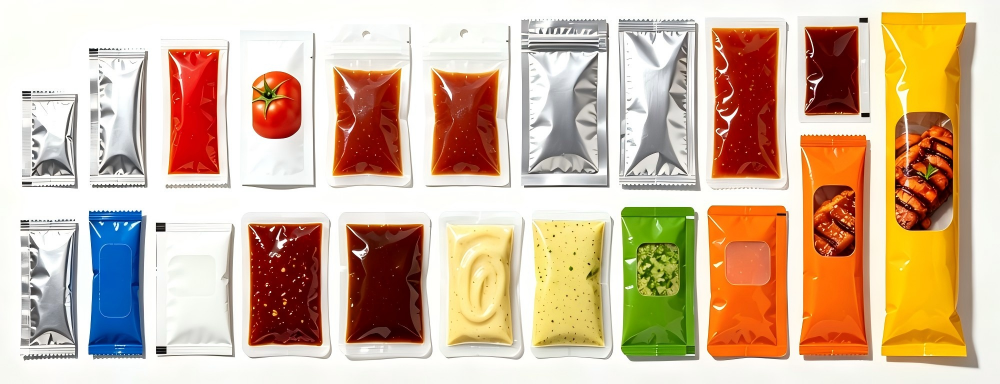
Empacotadora de Molho em Sache
Molho não é um produto, é uma faixa reológica. Molho de tomate stigmatizado a 2.500 cP comporta-se diferente de ketchup a 1.200 cP e de barbecue a 800 cP — e cada um exige uma geometria de bico e uma pressão de selagem distintas. Acima de 2.000 cP, o molho arrasta ar para dentro do sache se o bico for livre; abaixo de 1.000 cP, respinga e suja a borda, que é onde a solda abre. A viscosidade medida à temperatura da linha — não a do laboratório a 25 °C, onde ela cai 15 a 25% — é o número que fecha o orçamento.
| Produto | Viscosidade a 25 °C (cP) | pH | Bico | Pressão de selagem |
|---|---|---|---|---|
| Molho de tomate | 2.200–2.800 | 4,0–4,3 | Pino com corte em ângulo | 0,35–0,45 MPa |
| Ketchup | 1.000–1.400 | 3,7–4,0 | Pino reto, grande | 0,30–0,40 MPa |
| Barbecue | 700–900 | 3,9–4,4 | Pino reto | 0,28–0,38 MPa |
| Molho de pimenta | 300–600 | 3,2–3,8 | Pino fino | 0,25–0,35 MPa |
Molhos ácidos (pH abaixo de 4,5) atacam aço 304 na zona de solda e na tubulação em semanas de operação contínua. O cromo do 304 passiva, mas o ácido dissolve a película em pontos de tensão. O 316L, com 2–3% de molibdênio, resiste à pitting em pH ácido; a diferença de custo é de 8 a 12% na parte molhada, e o retorno vem em evitar uma troca de cabeçote aos 14 meses. Para molhos com sal e especiarias (cloretos), o 316L deixa de ser opcional.
| Material | Resistência a pH 4,0 | Vida útil típica (molho ácido) | Custo relativo |
|---|---|---|---|
| Aço 304 | Limitada (pitting em 3–6 meses) | 1–2 anos | 1,0 |
| Aço 316L | Boa | 4–7 anos | 1,1 |
| 316L + acabamento Ra ≤ 0,6 µm | Excelente, lavável | 5–8 anos | 1,2 |
Em Curitiba, a 900 m, a pressão atmosférica é cerca de 9% menor que ao nível do mar. O ar aprisionado dentro do molho expande na selagem e forma microbolhas na solda; a 900 m isso aparece como 0,4% a mais de defeitos do que na planta de ensaio em Santos. A correção é modesta — subir a pressão do cilindro de selagem em 0,03 MPa e alongar o dwell em 0,1 s — mas só quem mede pressão local descobre. Linhas vendidas "qualificadas em fábrica a 50 m" falham no planalto por exatamente esse motivo.
A planta enchia molho de pimenta a 90 sachês/min, sache 20 g, em filme PET/PE, numa sala a 22 ± 2 °C. Produto: pH 3,6, viscosidade 480 cP a 25 °C (610 cP à temperatura da linha, 28 °C). A queixa era 1,8% de soldas abertas detectadas pelo varejo na cadeia fria, mais respingo na borda em 1 em 60 sachês.
A causa raiz era dupla: cabeçote em aço 304 com micropitting após 5 meses, e selagem parametrizada para fábrica a 50 m de altitude. Trocamos a parte molhada para 316L com acabamento Ra 0,6 µm, subimos a pressão de selagem para 0,40 MPa, alongamos o dwell para 1,3 s e instalamos uma faca de ar antes da seladora para secar a borda. O defeito caiu para 0,2%; o respingo, para 0,1%. A velocidade manteve 90 sachês/min.
| Parâmetro | Antes | Depois |
|---|---|---|
| Soldas abertas (auditoria) | 1,8% | 0,2% |
| Respingo na borda | 1,67% | 0,1% |
| Material da parte molhada | 304 | 316L Ra 0,6 µm |
| Pressão de selagem | 0,35 MPa | 0,40 MPa |
Materiais em contato com alimento seguem o Regulamento (UE) 10/2011; molhos ácidos exigem declarar migração específica. Seladora com design EHEDG e marcação CE obrigatórias. Rotulagem de alergênicos (CE) aplica-se a molhos com especiarias.
FDA 21 CFR 110 (cGMP) e 21 CFR 174–178 para contato; molhos ácidos de baixa acidez têm regras de processo térmico próprias (21 CFR 114). A rede de frio, não a máquina, é a causa comum de solda aberta.
Indonésia (BPOM), Tailândia e Vietnã têm regras de contato e rotulagem próprias; halal é exigido para o mercado muçulmano e cobre os agentes de limpeza da linha. Ambiente quente acelera a corrosão por pH.
SFDA saudita e normas GCC ancoram a conformidade; halal (SASO/GSO) é obrigatório. O calor de verão empurra a retemperação da janela de selagem para a frente da comissionamento.
Para pH 3,7 a 4,0, o 304 passiva mal e faz pitting em 3–6 meses. O 316L custa 8–12% a mais na parte molhada e evita troca precoce. Para molho ácido, é o padrão.
Microbolhas de ar na solda se expandem na cadeia fria e abrem a emenda. Meça a pressão local (altitude) e suba pressão/dwell; limpe a borda com faca de ar.
Acima de 2.500 cP, exija bico com corte em ângulo e cilindro de maior curso. Molho muito espesso arrasta ar; abaixo de 1.000 cP, exija bico fino para não respingar.
Linha mal parametrizada corre 1–2%. Bem comissionada, com 316L e borda limpa, fica em 0,2–0,4%. No caso de Curitiba, fechamos em 0,2%.
Written by Helen Xu | Chief Industrial Application Engineer
Helen Xu is a Chief Industrial Application Engineer with 9 years of specialized experience in packaging machinery and liquid filling machine design, equipment model selection, and full production line process optimization. He focuses on delivering customized packaging & filling solutions for pharmaceutical, food, and chemical manufacturing industries, with mature practical expertise in GMP compliance, ISO 9001 quality management standards, and turnkey large-scale filling & packaging production line integration.
E-mail Us
Chat With Us


